 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Extrusión de tuberías de PVC: ¿Por qué un par bajo no significa alta calidad?
Ningbo Fangli Tecnología Co., Ltd.es unfabricante de equipos mecánicoscon más de 30 años de experiencia enequipo de extrusión de tubos de plástico, Nuevos equipos de protección del medio ambiente y nuevos materiales.. Desde su creación, Fangli se ha desarrollado en función de las demandas de los usuarios. A través de la mejora continua, I+D independiente sobre la tecnología central y la digestión y absorción de tecnología avanzada y otros medios, hemos desarrolladoLínea de extrusión de tubos de PVC, Línea de extrusión de tubos PP-R, Línea de extrusión de tuberías de suministro de agua/gas de PE, que fue recomendado por el Ministerio de Construcción de China para reemplazar productos importados. Hemos obtenido el título de "Marca de primera clase en la provincia de Zhejiang".
En el proceso de extrusión de tuberías de PVC, muchas anomalías de procesamiento a menudo se atribuyen erróneamente alubricación insuficiente. Cuando el par aumenta, el flujo de fusión se vuelve inestable o la superficie de la tubería se vuelve rugosa, la reacción inmediata en muchas fábricas es agregar más lubricante. A corto plazo, el par de torsión disminuye, el flujo de material mejora y la línea de producción funciona con mayor fluidez, lo que lleva a la fácil conclusión de que el problema se ha resuelto.
La lubricación excesiva generalmente no es intencional, sino que se desarrolla gradualmente a través de ajustes repetidos en el proceso. Cuando la línea de producción encuentra fluctuaciones de presión, superficies rugosas, atascos ocasionales de material, fusión deficiente o aumento de la carga de extrusión, los operadores tienden a agregar lubricante de forma incremental. De hecho, la producción inicial se vuelve más fluida. Sin embargo, cuando el efecto lubricante se vuelve demasiado fuerte, las partículas de resina tienden a deslizarse excesivamente dentro del cilindro antes de fundirse por completo. Esto conduce a una velocidad de fusión reducida, una cohesión de la masa fundida reducida, una plastificación inestable y, en consecuencia, una ventana de procesamiento más estrecha. Dado que el equipo todavía parece funcionar sin problemas, estos problemas suelen ser difíciles de detectar rápidamente en el taller.
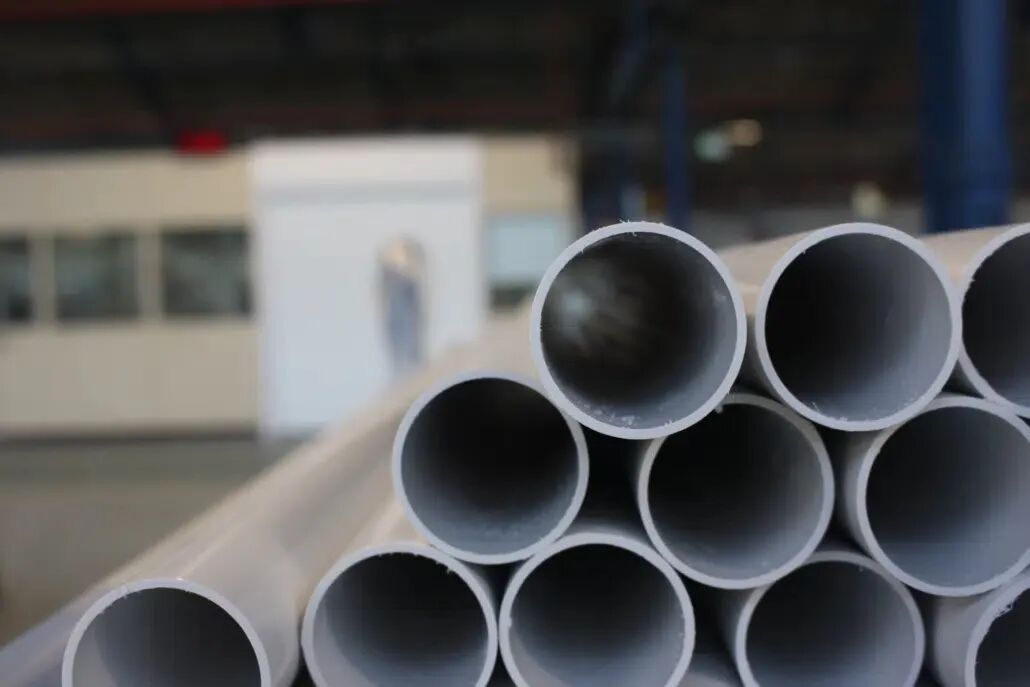
Otro error común es que "un par más bajo significa una mejor lubricación". En realidad, la extrusión de PVC se basa en procesos controlados de fusión y cizallamiento. Una lubricación excesiva debilita la acción de corte efectiva del tornillo, lo que resulta en una transferencia de energía insuficiente para la fusión. Aunque el material fluye más fácilmente, esto puede causar fácilmente una fusión incompleta, superficies opacas o blanquecinas, dimensionamiento al vacío inestable, resistencia al impacto reducida, fluctuaciones en el espesor de la pared, resistencia insuficiente de la línea de soldadura, inestabilidad dimensional y acumulación de troquel, particularmente pronunciada durante la extrusión a alta velocidad.
Para formulaciones de CaCO₃ altamente cargadas, este problema se vuelve aún más prominente. La gran cantidad de relleno debilita la unión efectiva entre las partículas de resina, mientras que el exceso de lubricante reduce aún más la eficiencia de fusión. Esto da como resultado una plastificación más lenta, fluctuaciones de la presión de la masa fundida, una menor resistencia de la masa fundida, propiedades mecánicas quebradizas y una menor consistencia del procesamiento en los diferentes turnos. Algunas fábricas, en un esfuerzo por mejorar la fluidez, continúan agregando más lubricante, lo que sin darse cuenta aleja la formulación del equilibrio óptimo de procesamiento. Esta es una razón importante por la que muchas formulaciones de tuberías de PVC con alto contenido de relleno, aunque fáciles de poner en marcha, tienen dificultades para mantener una producción estable a largo plazo.
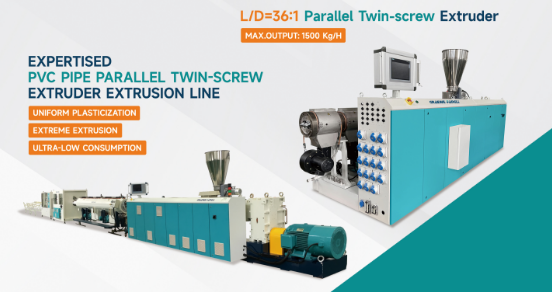
Por lo tanto, la lubricación no puede evaluarse aisladamente de todo el sistema de procesamiento. Su eficacia está influenciada conjuntamente por múltiples factores, incluido el contenido de relleno, ACR, CPE, sistema estabilizador, geometría del tornillo, velocidad de extrusión, perfil de temperatura y diseño del troquel. El mismo esquema de lubricación que funciona bien en un sistema con poco llenado puede provocar una fusión inadecuada en un sistema con mucho llenado.
A los procesadores experimentados no les preocupa "qué lubricante es el más fuerte", sino más bien si "el sistema de lubricación mantiene el equilibrio de fusión óptimo". Una excelente formulación de PVC no persigue el torque más bajo posible; en cambio, apunta al mejor equilibrio entre la calidad de la fusión, el flujo de fusión, la estabilidad del procesamiento y las propiedades mecánicas. En la producción real, un par bajo es simplemente un indicador de proceso, no un indicador de calidad. El verdadero objetivo es siempre una fusión estable, dimensiones estables, calidad de superficie estable y una producción consistente a largo plazo. Después de todo, una formulación que hoy parece ofrecer una mejor fluidez puede muy bien convertirse en fuente de quejas de calidad en el futuro.
Si necesitas más información,Ningbo Fangli Tecnología Co., Ltd.Le invitamos a contactarnos para realizar una consulta detallada. Le brindaremos orientación técnica profesional o sugerencias para la adquisición de equipos.
Enviar Consulta
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad