 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Conceptos erróneos comunes sobre las extrusoras de doble tornillo: romper con las creencias tradicionales para optimizar los procesos de extrusión
Ningbo Fangli Tecnología Co., Ltd.es unfabricante de equipos mecánicoscon casi 30 años de experiencia enequipo de extrusión de tubos de plástico, Nuevos equipos de protección del medio ambiente y nuevos materiales.. Desde su creación, Fangli se ha desarrollado en función de las demandas de los usuarios. A través de la mejora continua, I+D independiente sobre la tecnología central y la digestión y absorción de tecnología avanzada y otros medios, hemos desarrolladoLínea de extrusión de tubos de PVC, Línea de extrusión de tubos PP-R, Línea de extrusión de tuberías de suministro de agua/gas de PE, que fue recomendado por el Ministerio de Construcción de China para reemplazar productos importados. Hemos obtenido el título de "Marca de primera clase en la provincia de Zhejiang".
En la industria de compuestos de plásticos, casi todas las piezas de plástico dependen del procesamiento sofisticado de formulaciones de polímeros por parte deextrusoras de doble tornillo(EET). Con sus excelentes características de mezcla, alta eficiencia de producción y consistencia superior del producto,extrusoras de doble tornillose han convertido en líderes indiscutibles en la capitalización continua.
Sin embargo, a pesar de que esta tecnología se ha desarrollado durante más de un siglo, muchos profesionales todavía tienen ideas erróneas sobre sus principios básicos, lo que lleva a desviaciones durante la expansión de la capacidad o la producción real. Hoy analizaremos en profundidad los cinco conceptos erróneos más comunes sobre las extrusoras de doble tornillo.
Concepto erróneo 1: el rendimiento de doble tornillo es extremadamente sensible al desgaste
Muchos creen que una vez que los tornillos se desgastan, el rendimiento de la máquina disminuirá precipitadamente. La realidad es que las extrusoras de doble husillo son generalmente menos sensibles al desgaste que las extrusoras de un solo husillo.
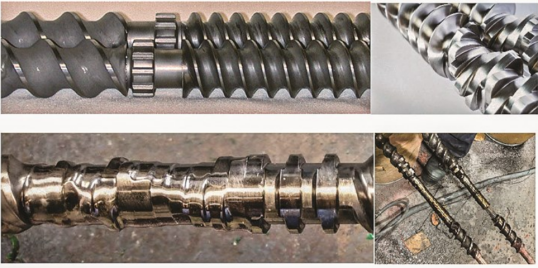
El tornillo no necesariamente tiene que ser tan impecable y brillante como la imagen superior; pero no se puede permitir que se use en la medida que se muestra en la imagen inferior. (Fuente de la imagen: Leistritz)
- Ventaja de transporte positivo:Los tornillos gemelos co-rotativos tienen un efecto de autolimpieza único. Las velocidades superficiales opuestas en la zona de entrelazado proporcionan una capacidad de transporte positiva más fuerte que los tornillos simples.
- Gran tolerancia al desgaste:En los procesos de doble tornillo, los elementos del tornillo o los revestimientos del cilindro normalmente aún pueden funcionar correctamente incluso con un desgaste del diámetro del 3 al 5 %. Esto se debe a que podemos ajustar de forma independiente la velocidad del tornillo para compensar el aumento de las holguras. Por el contrario, el límite de desgaste para tornillos individuales suele ser sólo del 1-2%.
- Bajo costo de reemplazo local:Los tornillos gemelos utilizan un diseño modular de bloques de construcción. El desgaste a menudo se concentra en áreas de alto corte y presión (aproximadamente 25-30 % de la longitud total), por lo que el mantenimiento requiere reemplazar solo esos componentes específicos.
Consejo de experto:Los tornillos suelen requerir reemplazo cuatro veces más frecuente que los cilindros. Esto se debe a que las puntas de los tornillos están constantemente en contacto con el material, mientras que la superficie del cilindro hace contacto con elementos específicos solo aproximadamente el 25% del tiempo.
Concepto erróneo 2: un embutidor de ventilación puede resolver todos los problemas de inundación de ventilación
Cuando se produce una "inundación de ventilación" en el puerto de ventilación, muchos agregan instintivamente un relleno de ventilación. Sin embargo, esto a menudo actúa simplemente como una "curita" que enmascara el problema y puede incluso complicar innecesariamente el sistema.
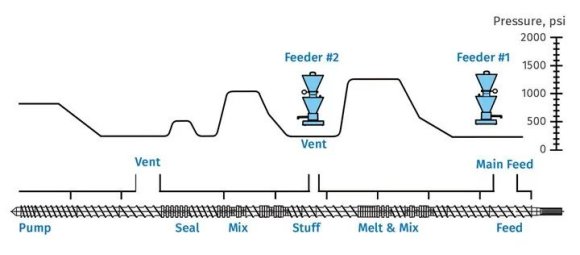
Diseño de tornillo ideal que garantiza presión cero en los puntos de ventilación y alimentación aguas abajo
- El diseño es clave: si el diseño del tornillo es inadecuado o hay una contrapresión severa en la sección de bombeo, la masa fundida fluirá directamente hacia la columna de ventilación. Un obturador de ventilación no puede resolver fundamentalmente las inundaciones causadas por un diseño deficiente del tornillo.
- Verdadero propósito del relleno de ventilación: es adecuado para formulaciones que contienen materiales no fundidos (por ejemplo, rellenos en polvo), evitando que estos sólidos se acumulen en el puerto de ventilación cuando son transportados por vapor de alta velocidad.
- Análisis de la causa raíz: si un respiradero que funciona normalmente comienza a inundarse repentinamente, se debe dar prioridad a verificar el desgaste del tornillo/barril, la falla del sistema de enfriamiento, el bloqueo del paquete de malla o la alta presión del troquel, en lugar de depender de un embutidor del respiradero.
Concepto erróneo 3: esperar un escalamiento lineal en un solo paso desde el laboratorio hasta la línea de producción
"La formulación funcionó en el laboratorio, por lo que seguramente funcionará en la línea de producción". Esta suposición a menudo falla en la práctica.
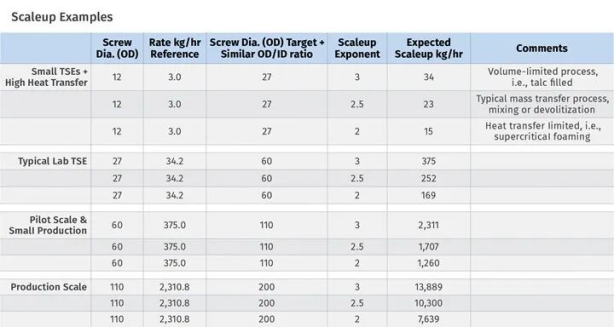
- Complejidad de las condiciones límite: el aumento de escala para la producción implica múltiples "condiciones límite", incluido el volumen libre, la transferencia de calor (control de la temperatura de fusión), la transferencia de masa (mezcla y desvolatilización) y las limitaciones del par.
- Aumento de escala no lineal: los procesos con volumen limitado escalan según el cubo del diámetro del tornillo (D³), mientras que los procesos con transferencia de calor limitada escalan según el cuadrado (D²). La diferencia entre estos es sustancial.
- Regla general: el rendimiento de un laboratorio o de una línea a escala piloto no debe ser inferior a 1/10 del rendimiento de producción objetivo. Si la brecha es mayor, la confiabilidad de los cálculos de ampliación disminuye significativamente.
Concepto erróneo 4: las extrusoras de doble tornillo no son adecuadas para la inyección de líquidos
Lograr niveles de inyección de líquido a escala comercial superiores al 70% es totalmente factible.
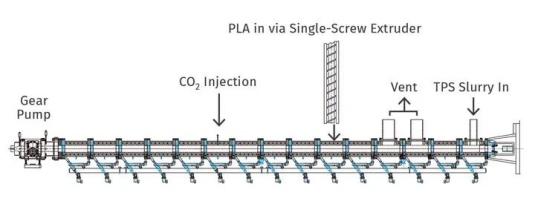
Diseño optimizado de doble tornillo que integra secciones de fusión, mezcla, inyección de CO₂ supercrítico, enfriamiento y bombeo
- Factores clave: La base de una inyección exitosa radica en la viscosidad del líquido y su solubilidad en el polímero.
- Equipos diversos: Los sistemas de inyección como bombas de engranajes, bombas de pistón, bombas peristálticas o bombas de diafragma se pueden seleccionar en función de las características del líquido.
- Técnica de inyección por etapas: para formulaciones líquidas de alto porcentaje (p. ej., >70%), la clave es la inyección gradual y por etapas para evitar que el líquido se acumule dentro de los canales del tornillo.
- Aplicaciones supercríticas: la tecnología moderna de doble tornillo puede inyectar de manera estable fluidos supercríticos para formación de espuma, desvolatilización o plastificación asistida.
Concepto erróneo 5: el par específico (o densidad de par) es el único indicador de par
Al evaluar el rendimiento del extrusor, con frecuencia se analiza el "par específico" (ST, también conocido como densidad de par, TD).
El mismo par específico pero diferentes relaciones OD/ID dan como resultado volúmenes libres y características de procesamiento muy diferentes
- Limitación de definición: La fórmula para el par específico es ST = Md / a³, donde Md es el par máximo por eje y a es la distancia entre centros.
- Pasa por alto el volumen: este cálculo no refleja el volumen libre (FV) del tornillo. El volumen libre depende de la relación entre el diámetro exterior e interior (OD/ID) del tornillo y afecta directamente el rendimiento del material.
- Evaluación integral: al seleccionar el equipo, se debe encontrar el equilibrio óptimo entre la capacidad de torque y el volumen de tornillo disponible.
Comprender la lógica fundamental de la composición de doble tornillo y evitar estas trampas cognitivas comunes es el primer paso para mejorar la calidad y la eficiencia de la producción.
Si necesitas más información,Ningbo Fangli Tecnología Co., Ltd.Le invitamos a contactarnos para realizar una consulta detallada. Le brindaremos orientación técnica profesional o sugerencias para la adquisición de equipos.
Enviar Consulta
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad